Cuentas de vidrio al soplete: cómo se regula la llama, se forma la pieza y se recuece
El lampwork consiste en fundir vidrio con un soplete de mesa y darle forma mientras está caliente. Estas notas recorren el proceso completo de una cuenta: desde el momento en que se enciende la llama hasta que la pieza sale de la mufla y se le limpia el agujero.
Todo lo que se explica aquí parte de la práctica corriente del banco de trabajo. No hay atajos brillantes ni recetas cerradas: hay temperaturas, tiempos, gestos repetidos y un puñado de errores que casi todo el mundo comete al principio.
01
La llama: qué mira uno antes de acercar el vidrio
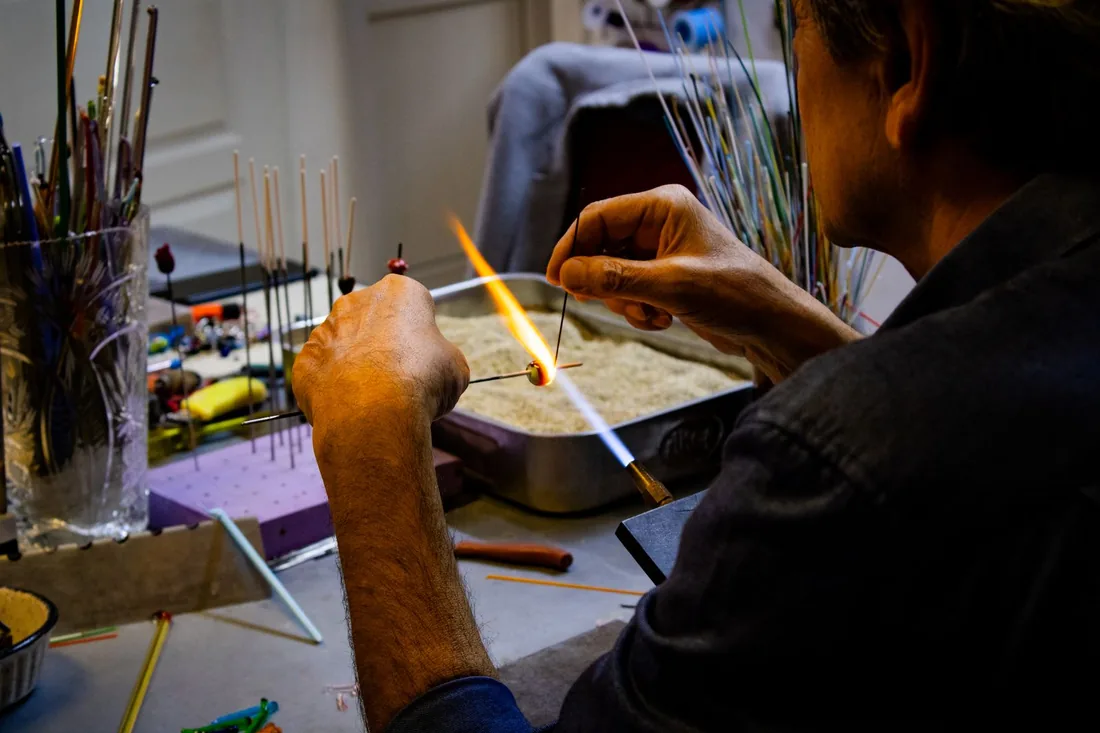
El soplete de mesa mezcla un combustible con un comburente. En los talleres domésticos de España lo habitual es propano de bombona con oxígeno concentrado, o propano con aire para los modelos de entrada. La diferencia no es menor: con aire se trabaja más despacio y con menos margen, y el borosilicato prácticamente queda fuera de alcance.
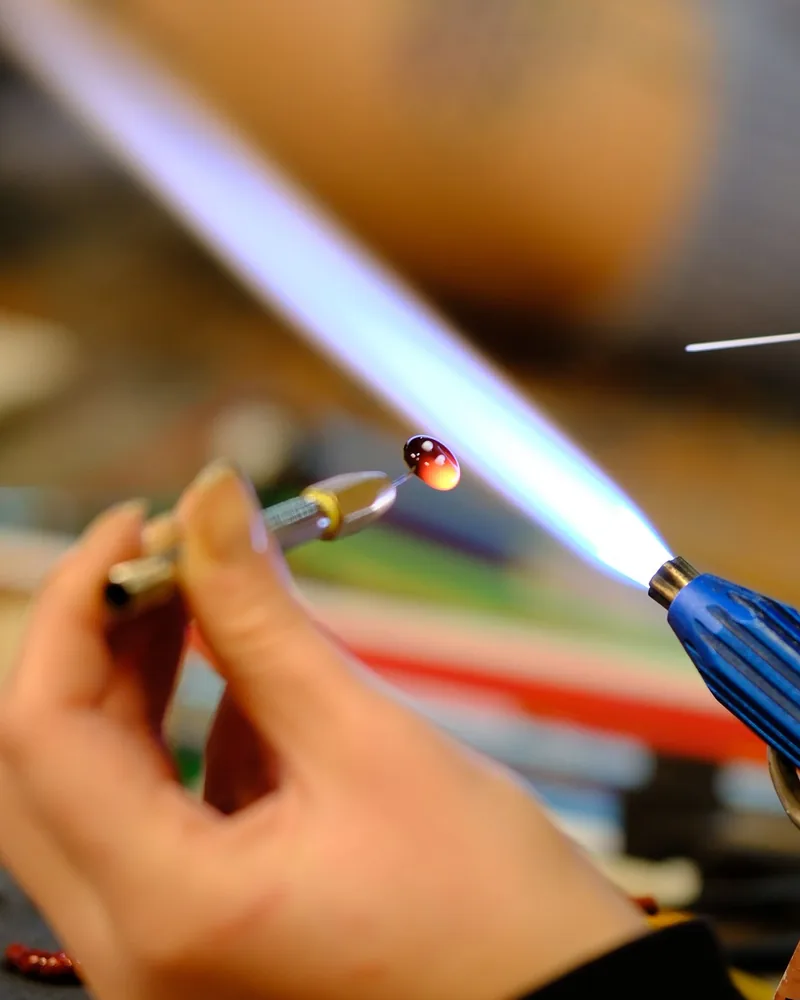
Lo que se regula no es «la potencia» en abstracto, sino la proporción entre los dos gases. Una llama con exceso de combustible (reductora) es larga, algo naranja y deja hollín sobre el vidrio frío; una llama con exceso de oxígeno (oxidante) es corta, azul, ruidosa y muy dura, y quema los colores delicados. Entre ambas está la llama neutra, que es la que se usa la mayor parte del tiempo: dos conos azules bien definidos y un silbido estable.
Dónde se trabaja dentro de la llama
La zona útil empieza justo después de la punta del cono interior. Ahí el calor es máximo y constante. Si se mete el vidrio demasiado cerca de la boquilla se enfría la mezcla y la pieza se ensucia; si se saca demasiado, el vidrio pierde temperatura y aparecen tensiones. Con el tiempo uno deja de medir y aprende a leer el brillo: el vidrio pasa de mate a un naranja húmedo y empieza a moverse solo.
- Encender primero el combustible, abrir después el oxígeno poco a poco.
- Ajustar hasta que el cono interior quede nítido y no haya lengüetas amarillas sueltas.
- Trabajar con llama neutra por defecto y desviarla solo cuando el color lo pida.
- Cerrar el oxígeno antes que el combustible al apagar.
Las hojas técnicas de cada soplete indican presiones de trabajo orientativas. Conviene tenerlas a mano: son el único dato objetivo cuando algo va mal y uno no sabe si el problema está en la llama o en el vidrio.
02
Borosilicato y vidrio blando no se mezclan
La distinción práctica está en el coeficiente de expansión. El vidrio blando —el de tradición veneciana y el que domina el mundo de la cuenta— trabaja alrededor de COE 104, y hay familias muy extendidas en COE 96 y 90. El borosilicato ronda COE 33: funde mucho más arriba, se mueve más despacio y perdona bastante menos los cambios bruscos de temperatura.
Dos vidrios de coeficiente distinto pueden fundirse juntos sin ninguna dificultad aparente. El problema llega al enfriar: cada uno se contrae a un ritmo y la pieza acaba agrietándose, a veces días después. Por eso la regla es sencilla y no admite excepciones cómodas: una cuenta, una familia de vidrio.
Cómo se comporta cada uno en la llama
El vidrio blando entra en calor rápido y castiga la impaciencia: si se mete frío y directo al punto más caliente, salta en esquirlas. Se precalienta en la periferia de la llama y se va acercando. El borosilicato aguanta mejor el choque térmico, pero exige más oxígeno y más tiempo, y su paleta de color reacciona con la atmósfera de la llama, lo que abre un terreno de trabajo completamente distinto.
- Comprobar el COE de cada varilla antes de combinarla con otra.
- Separar físicamente los vidrios en el banco para no confundirlos por el color.
- Precalentar siempre la varilla fría en la zona exterior de la llama.
- Anotar qué familia se usó en cada tanda: es la única forma de entender una grieta tardía.
03
Mandriles y separador: el agujero se decide antes de empezar
La cuenta se forma sobre un mandril, una varilla de acero inoxidable que después deja el agujero. El diámetro del mandril define el paso final: los de 1,5 a 2,4 mm cubren la mayoría de usos, y conviene mantener un juego reducido y conocido en lugar de acumular medidas sueltas.
Entre el acero y el vidrio va el separador, una suspensión de arcilla y alúmina que impide que la cuenta se pegue. Se aplica por inmersión, en una o dos capas finas, girando el mandril al sacarlo para que la película quede pareja. Después hay que secarlo del todo: un separador húmedo hierve dentro del vidrio y llena la cuenta de burbujas junto al agujero.
- Mojar unos centímetros del mandril, sin llegar al mango.
- Dejar escurrir y girar para que no se formen goterones.
- Secar al aire o con calor suave hasta que la capa quede mate y uniforme.
- Pasar el mandril brevemente por la llama antes de empezar, para eliminar cualquier resto de humedad.
Un separador demasiado grueso se agrieta y deja el agujero irregular; demasiado fino y la cuenta se agarra. Es uno de esos detalles que no se ven en la pieza terminada y que, sin embargo, explican la mitad de los problemas de acabado.
04
Formar la cuenta: gravedad, giro y simetría
La primera vuelta de vidrio se deposita sobre el mandril caliente girándolo de forma continua. A partir de ahí, casi todo el trabajo consiste en administrar dos fuerzas: la gravedad, que tira del vidrio fundido hacia abajo, y el giro, que lo reparte alrededor del eje. Si el giro se detiene un segundo de más, aparece una joroba que luego cuesta corregir.
La simetría no se consigue mirando la cuenta de frente, sino de perfil y a contraluz. Conviene sacar la pieza de la llama cada pocas vueltas, dejar que el brillo baje lo justo para ver el contorno y comprobar si los dos hombros tienen el mismo volumen. Corregir consiste en calentar solo el lado que sobra y dejar que la tensión superficial haga el resto.
Herramientas de formado
Las paletas de grafito aplanan y definen caras; los moldes de latón dan formas repetibles; las pinzas marcan surcos y lóbulos. Todas se usan con el vidrio en el punto justo: demasiado caliente se deforma sin control, demasiado frío se agrieta al contacto. El grafito, además, debe estar a temperatura ambiente y seco.
- Girar sin pausas mientras el vidrio esté brillante.
- Mantener el mandril horizontal; la inclinación desplaza el volumen a un extremo.
- Comprobar el perfil fuera de la llama, no dentro.
- Calentar de forma localizada para corregir, nunca la pieza entera.
- Devolver la cuenta a temperatura uniforme antes de tocarla con cualquier herramienta.
05
Varillas de color, hoja metálica y frita
El color entra en la cuenta de varias maneras y cada una tiene su carácter. Las varillas de color se aplican directamente y permiten líneas, espirales y bandas. Las varillas finas o stringers, estiradas a mano desde una varilla gruesa, sirven para el dibujo fino: cuanto más delgadas, más difícil es mantenerlas calientes sin que se descuelguen.
La frita es vidrio molido en distintas granulometrías. Se rueda la cuenta caliente sobre un platillo con frita y los granos se adhieren a la superficie; después se funden hasta integrarlos o se dejan con relieve. Los tamaños gruesos dan texturas y manchas; los finos, veladuras.
Hoja metálica
La hoja de plata y la de oro se aplican sobre la cuenta caliente y se adhieren de inmediato. La plata puede dejarse en superficie, fundirse hasta formar gotas o cubrirse con vidrio transparente. Con ciertos colores reacciona y produce velos y tonos que no existen en ninguna varilla. Es un material que se mueve con la corriente del taller, así que conviene cortarlo antes y trabajar con la ventana cerrada.
Los colores opacos, y sobre todo algunos rojos y amarillos, se apagan o cambian de tono si se sobrecalientan. Cuando un color se «ensucia» sin motivo aparente, casi siempre es cuestión de tiempo en la llama y no de la varilla.
06
Puntos, accents y rastrillado
El punto es la unidad básica de decoración. Se deposita una gota de vidrio fundido sobre la superficie y se retira la varilla con un giro seco; si se tira sin girar, queda un pico. Un punto puede dejarse en relieve, hundirse hasta quedar al ras o cubrirse con otro punto de distinto color para construir capas concéntricas.
Sobre los puntos trabajan las técnicas de arrastre. Pasando una punta fina desde el centro hacia fuera —o desde el borde hacia dentro— se obtienen corazones, plumas y motivos de espiga. Todo depende de la temperatura: el vidrio debe estar blando en superficie pero firme por debajo, o el dibujo se deshace.
- Aplicar los puntos con la cuenta en un calor uniforme, no recién sacada del punto caliente.
- Empezar por los puntos más grandes y superponer después los pequeños.
- Retirar la varilla siempre con un giro, nunca con un tirón recto.
- Enfriar ligeramente antes de arrastrar, para que el trazo mantenga el borde.
- Reintegrar la pieza a la llama entre pasos para no acumular tensión.
Las cuentas con mucha decoración acumulan diferencias de temperatura entre el núcleo y la superficie. Cuanto más compleja es la pieza, más importante resulta el paso siguiente.
07
El recocido en mufla no es un paso opcional
Una cuenta que se enfría al aire queda con tensiones internas. Puede parecer perfecta durante semanas y romperse al recibir un golpe menor, o agrietarse sola dentro de un cajón. El recocido elimina esas tensiones manteniendo la pieza a una temperatura en la que el vidrio todavía se relaja, y bajando después de forma controlada.
El proceso tiene tres fases claras: la pieza entra caliente en la mufla, se mantiene un tiempo en la temperatura de recocido propia de su familia de vidrio, y después desciende lentamente hasta ambiente. Cada fabricante publica el rango de su vidrio; el borosilicato recuece bastante más arriba que el vidrio blando.
- Precalentar la mufla antes de empezar a trabajar en la llama.
- Introducir cada cuenta terminada sin dejar que pierda calor por el camino.
- Mantener el tiempo de permanencia indicado para el grosor de la pieza.
- Programar un descenso lento y no abrir la puerta hasta el final del ciclo.
Si no hay mufla disponible en ese momento, la alternativa de emergencia es enfriar la pieza dentro de un recipiente con vermiculita. Reduce el choque térmico y evita roturas inmediatas, pero no relaja las tensiones: no sustituye al recocido y no debería usarse para nada que vaya a manipularse a diario.
08
Retirar la cuenta, limpiar el agujero y revisar
Cuando el ciclo de la mufla ha terminado y todo está frío, la cuenta se separa del mandril con un giro. Si el separador hizo su trabajo, sale sin resistencia. Forzarla en caliente o tirar en línea recta es la manera más rápida de dejar el borde del agujero astillado.
Dentro del agujero queda siempre residuo de separador. Se retira con un escariador o una broca de diamante del diámetro correspondiente, girando con agua para que el polvo no se levante y para no calentar la pieza por fricción. El polvo del separador contiene sílice y no debe respirarse en seco.
Revisión final
- Mirar la cuenta a contraluz buscando grietas finas y burbujas cerca del agujero.
- Pasar el dedo por los bordes del orificio: no deben tener filo.
- Comprobar que el agujero está limpio en todo su recorrido, no solo en las bocas.
- Secar bien antes de guardar, sobre todo si se ha escariado con agua.
- Separar las piezas dudosas en lugar de mezclarlas con las buenas.
09
Seguridad y ventilación del puesto de trabajo
Trabajar con llama abierta y gases a presión impone unas condiciones mínimas que no dependen del nivel de quien esté al soplete. La ventilación es la primera: el trabajo en llama produce gases de combustión y, según los materiales, vapores metálicos. Una extracción que capte el aire justo por encima de la llama y lo saque al exterior, con entrada de aire de compensación, es el planteamiento habitual.
La protección ocular es la segunda. La llama emite radiación infrarroja y, con el vidrio blando de sodio, un destello amarillo muy intenso que impide ver la pieza. Las gafas específicas para trabajo en llama filtran ese espectro y permiten trabajar sin forzar la vista; no sirven unas gafas de sol ni una pantalla de soldadura común.
- Extracción activa sobre el puesto y aire de reposición en la sala.
- Gafas de filtro específicas para lampwork, puestas antes de encender.
- Superficie de trabajo incombustible y sin nada inflamable a mano.
- Ropa de algodón, pelo recogido y nada de tejidos sintéticos sueltos.
- Bombonas sujetas, en vertical, con mangueras revisadas y sin dobleces.
- Extintor accesible y ruta de salida despejada.
- Comprobación de fugas con agua jabonosa cada vez que se cambia una conexión.
La instalación de gas de un taller doméstico está sujeta a la normativa española aplicable y a las condiciones del edificio. Antes de montar nada conviene consultarla y, si hay dudas, recurrir a un instalador habilitado.
10
Qué se publica en Kozinabro
Kozinabro es un proyecto editorial dedicado al lampwork y a la fabricación de cuentas de vidrio al soplete. Los materiales son textos explicativos, listas de comprobación y descripciones de procedimiento organizadas por fases del trabajo, como las que componen esta página.
Los temas que se tratan giran siempre alrededor del banco de trabajo: regulación de la llama, familias de vidrio y compatibilidad, mandriles y separador, formado y simetría, aplicación de color, decoración, recocido, acabado del agujero y condiciones de seguridad. Cuando un contenido nuevo se suma, lo hace dentro de ese mismo recorrido, ampliando o detallando alguno de sus pasos.
No se venden materiales, cursos ni piezas, y no hay servicios contratables a través de este sitio. Tampoco se publican opiniones de terceros ni valoraciones de marcas o proveedores concretos.
11
Contacto
Si algo de lo publicado necesita una corrección, una aclaración o simplemente quiere comentarse, el correo electrónico es la vía de contacto del proyecto.
Kozinabro
[email protected]